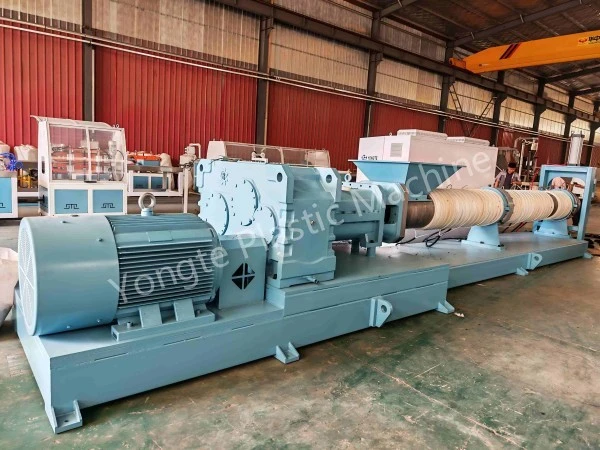

コニカル二軸押出機のスクリューとギアボックスのフランジ接続
円錐二軸押出機: スクリューと減速機のフランジ接続方式の長所と短所
円錐二軸押出機 (コニカル ツイン) は通常、次の 2 つの一般的なタイプの駆動端構成を特徴としています。
① リジッド直結(ネジテールフランジ→出力軸フランジ、ボルト締結、カップリングなし)。
② 減速機出力軸→弾性ドラム形ギヤカップリング→スクリューロッド。
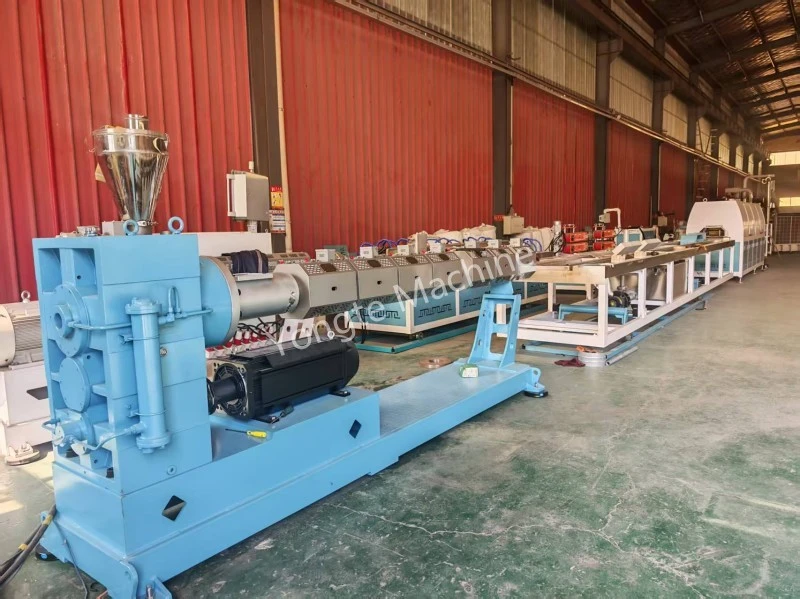
Yongte の円錐二軸押出機は通常、弾性カップリング接続方式を採用しています。ただし、特定の顧客の要求に応えて、Yongte のエンジニアは、フランジベースの剛性直接接続を特徴とする円錐型二軸押出機のバッチを特別に設計および製造しました。これらのユニットは、主に PVC ウィンドウ プロファイルの押出生産に使用されます。実際の生産作業では、高速連続押出プロセス中に駆動システムが安定した性能で動作し、スクリューの軸方向の位置決め精度が異形押出の寸法公差要件を満たしていることが実証されています。さらに、押出製品の外観と機械的特性は、顧客の製造基準に完全に準拠しています。カップリングベースの接続アプローチと比較して、この直接接続構成はドライブシャフトの軸方向の長さを短縮し、顧客の作業場レイアウトのスペースを節約すると同時に、カップリングアセンブリに関連する追加の調達コストとメンテナンスコストを排除します。これにより、顧客の特定の能力計画で定義された生産ニーズに完全に適合します。
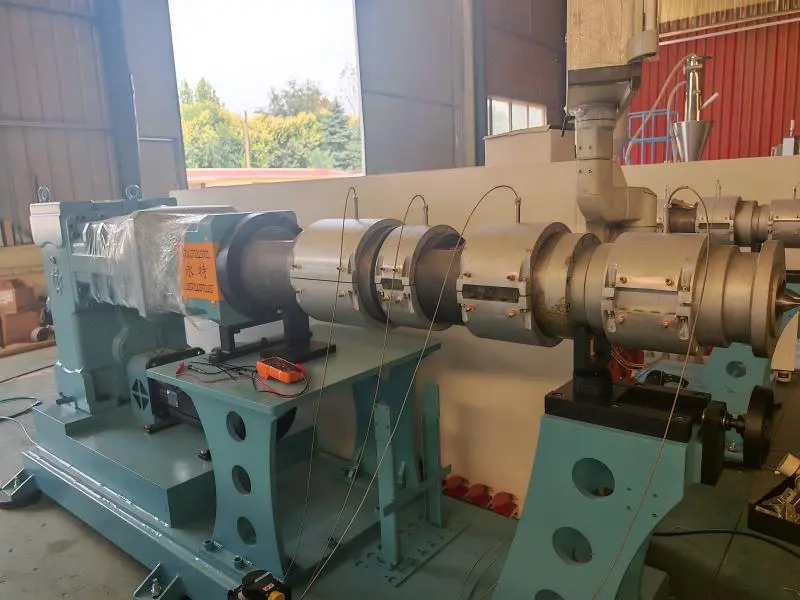
では、リジッド直結方式にはどのようなメリットとデメリットがあり、どのような生産シナリオに適しているのでしょうか?
利点
1. 設計はコンパクトで軸方向の寸法が短く、独立したカップリングに必要な長さが不要です。その結果、機械本体全体が短くなり、装置の設置面積が減少します。円錐形二重設計の限られた入口スペースを考慮すると、軸方向の長さが短縮され、供給シートと真空排気ポートのレイアウトが容易になります。
2. 高いねじれ剛性と最小限のトランスミッションクリアランスを備えています。フランジボルトを締めると、接続は堅くなり、弾性緩衝ギャップなしでトルク伝達が確実に行われます。また、2 つのスクリューは優れた同期性を示し、この設計は、スクリューのクリアランスと噛み合いの精度が重要な PVC パウダーを使用する用途に特に適しており、スクリューの擦れや材料のせん断変動のリスクが軽減されます。
3. 取り付け時の位置合わせが簡単、高いトルク伝達能力。フランジストップの位置決めにより、高いセンタリング精度が保証されます。フランジ表面はかなりのトルクに耐えることができ、円錐形の二重荷重や高トルク条件を伴う PVC 加工用途に十分な耐荷重能力を提供します。弾性カップリングと比較して、この設計はゴムブロックの老化や故障のリスクを排除します。
4. 部品点数が少なく、メンテナンスコストが低い – カップリングエラストマーやギアスリーブなどの摩耗部品がないため、カップリングガスケットを定期的に交換する必要がありません。潤滑システムは減速機のメンテナンスのみを必要とし、間に追加の潤滑ポイントは必要ありません。
5. 衝撃荷重下での優れたねじり剛性と位相安定性:送り速度の変動や過渡的な荷重衝撃を受けた場合でも、2本のスクリュー間の位相差が最小限に抑えられるため、スクリューの噛み合い干渉を防ぎ、連続安定した押出加工に最適な構成となります。
欠点がある
1. 緩衝減衰機能が欠如しているため、すべての衝撃荷重が直接伝達されます。負荷変動や起動停止時の衝撃が減速機の軸受や歯車に直接伝わります。ネジが詰まったり、材料に挟まれたりすると、衝撃荷重が減速機の出力軸に直接作用し、ギアや出力ベアリングが簡単に損傷する可能性があります。したがって、厳格な過負荷保護対策が必要です。
比較:弾性カップリングが衝撃の一部を吸収し、減速機を保護します。
2.
3. 非常に厳しい同軸度 (センタリング) 要件: 剛性フランジ接続の場合、取り付け時の接合界面の清掃が不十分であったり、ボルトの荷重が不均一であったり、基礎の沈下により同軸度の偏差が発生する可能性があります。これらの条件により、動作中に追加の曲げモーメントが発生し、フランジ ボルトの疲労破壊、減速機出力シャフトの曲がり、またはスクリュー後端のベアリングの急速な摩耗が発生する可能性があります。
4. 熱変形は補償できません。円錐形の二重シリンダーが加熱されると、ネジが伸びます。ただし、フランジはしっかりとロックされたままであり、軸方向の熱膨張の解放を防ぎます。
· 結果: ねじの端は大きな軸方向スラストを受け、スラストベアリング負荷が急増し、ベアリングの過熱と耐用年数の低下につながります。ひどい場合には、これによりネジが機械のヘッド側に押し付けられ、バレル内のネジのクリアランスが変化する可能性があります。
これは、円錐形の二重ネジ フランジを使用した直接接続に関連する最も重大な問題点を表しています。多くの機械モデルには、軸方向の熱膨張を吸収するように特別に設計されたスラスト ベアリング アセンブリが装備されています。
5. 複雑な分解および組み立てプロセス: ネジを交換するとき、またはシリンダーを清掃するときは、すべてのフランジボルトを取り外す必要があります。ネジは減速機の出力シャフトに「しっかりと結合」されています。そのため、ネジを取り出す際には減速機端の位置決めも考慮する必要があり、分解・組立作業に時間がかかります。さらに、フランジの肩部は衝撃による損傷を受けやすいです。このショルダーが損傷すると、センタリングの精度が損なわれ、機器が動作不能になります。
6. 故障の伝播: 1 つのコンポーネントへの損傷は、間接的に別のコンポーネントに影響を及ぼします。ネジの固着 → 衝撃は減速機に直接伝わります。減速機の出力軸の変形→直接的にスクリューのずれを引き起こし、スクリューがシリンダに擦れ、連鎖的に故障が拡大します。
使用例と選択の概要
✅ 適した用途: PVC プロファイルおよび PVC ペレット化。安定した動作条件。均一な材料供給。信頼性の高いシステム統合。過負荷保護機能を備えたコニカルダブルベアリングとハイパワースラストベアリングセット。
❌ 以下には適しません: 材料の詰まりが頻繁に発生する条件、頻繁に起動/停止操作を行う条件、または負荷が大きく変動する条件。信頼性の高いトルク制限保護がなければ、フランジ直結歯車減速機の故障率が大幅に増加します。
エンジニアリング改善アプローチ (多くのコーンダブルメーカーが一般的に実施)
1. フランジ表面には、高強度のヒンジ穴ボルトと組み合わせた位置決めキー溝が使用されており、適切なセンタリングを確保します。
2. 減速機の出力軸には、ねじ軸の軸方向の熱膨張によって発生するスラスト力に耐えるように設計された大容量スラスト軸受が装備されています。
3. トルクリミッター(シャーピン・摩擦トルクプロテクター)を追加し、材料詰まり時のトルクを瞬時に遮断し、減速機を保護します。
フランミーンズの平面度と同軸度を定期的に再検査してください。ボルトを対角段階で締めて、予圧を適切に制御します。
関連ニュース
メッセージを残してください