WPC押出機の温度設定
PE木質プラスチック複合材(HDPE + 木粉)の押出温度曲線
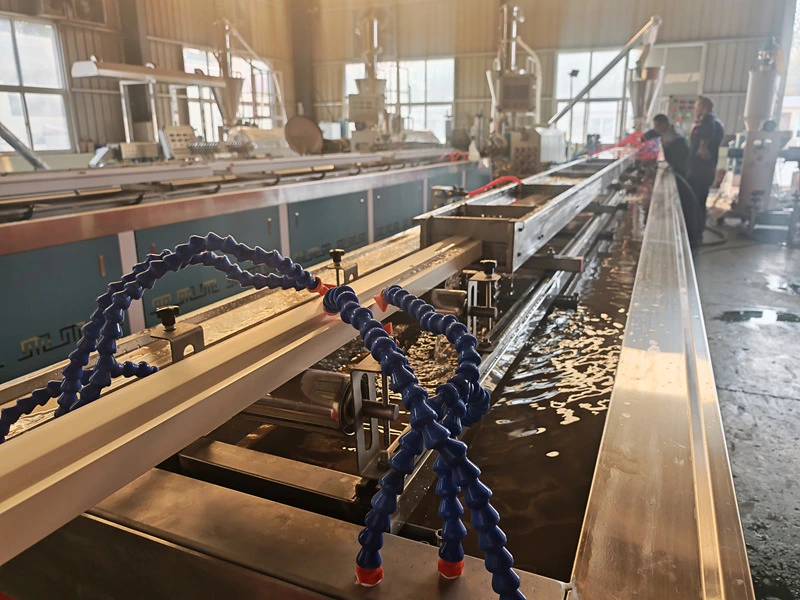
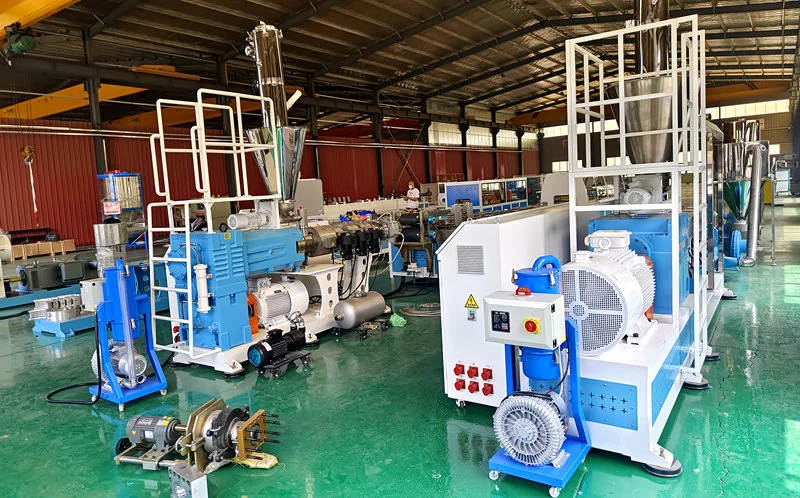
適用シーン:PE・木粉複合生産ライン(平板二軸造粒→円錐二軸・単軸押出成形)。 PE-木材プラスチック複合材の場合、主な懸念事項は局所的な過熱、水分含有量、木粉の炭化です。したがって、材料の最高温度は 185 °C を超えないことが望ましいです。 2 段階プロセスでは、平行二軸造粒段階により、HDPE と木粉からの完全な混合、可塑化、および均一な顆粒の形成が確実に行われます。その後、円錐形の二軸または単軸押出機を使用して異形成形が行われます。このセグメント化された処理アプローチにより、各段階で独立した温度制御が可能になり、局所的な過熱のリスクが軽減されます。 PE-木材プラスチック複合材は加工条件に非常に敏感です。バレルまたはダイ内の過度の局所的温度、原材料内の残留水分、および高温下での木粉の炭化には特に注意を払う必要があります。このような問題は、製品表面の炭化スポット、変色、さらには機械的特性の劣化につながる可能性があります。したがって、実際の生産では材料の温度を厳密に管理する必要があり、最高温度は 185 °C を超えないことが望ましいです。
I. PE-WPC 押出温度曲線 (ペレット化段階 + プロファイル成形段階)
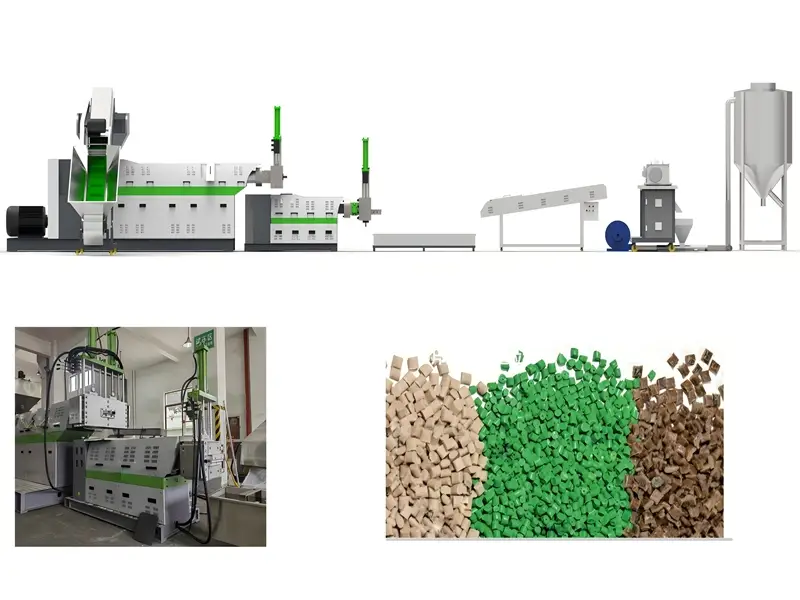
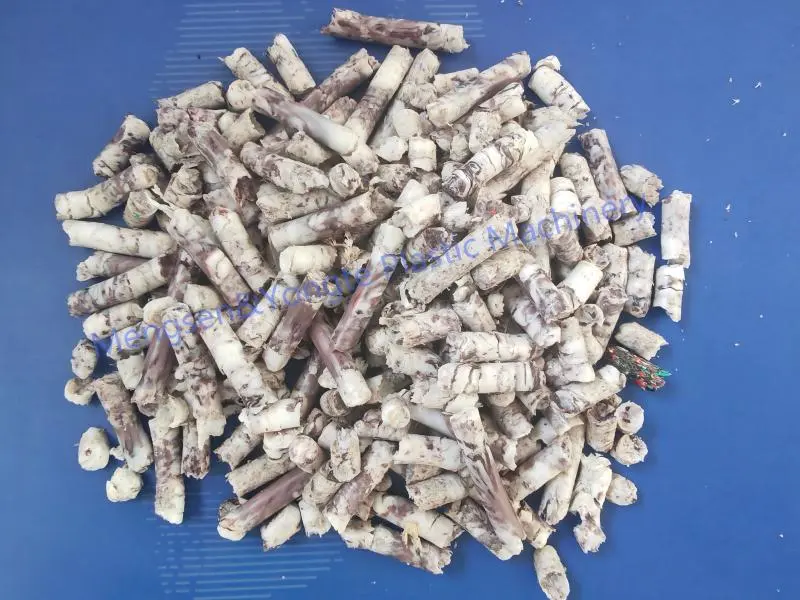
①平行二重造粒(PE木質造粒、同方向平行二重造粒)
実際の生産では、木粉含有量、メッシュサイズ、HDPE メルトフローインデックスなどの原料パラメータに基づいて温度を微調整する必要があります。木粉添加率が高くなるほど加工の難易度が高くなるため、局所的な熱の蓄積を防ぐために可塑化段階での温度安定性を綿密に監視する必要があります。木粉のメッシュサイズが細かくなると比表面積が大きくなり炭化しやすくなるため、均質化の際の温度範囲を適切に下げる必要があります。さらに、平坦二重造粒段階での給水制御は、原料の前処理段階から実施する必要があります。木粉を工場に導入した場合は、その含水率を検査し、含水率が5%を超えている場合は乾燥処理を行う必要があります。そうしないと、押出機のバレルに入る湿気により高温で蒸気泡が発生し、造粒の均一性が損なわれ、その後の押出成形中に最終押出製品の内部細孔欠陥が発生する可能性があります。
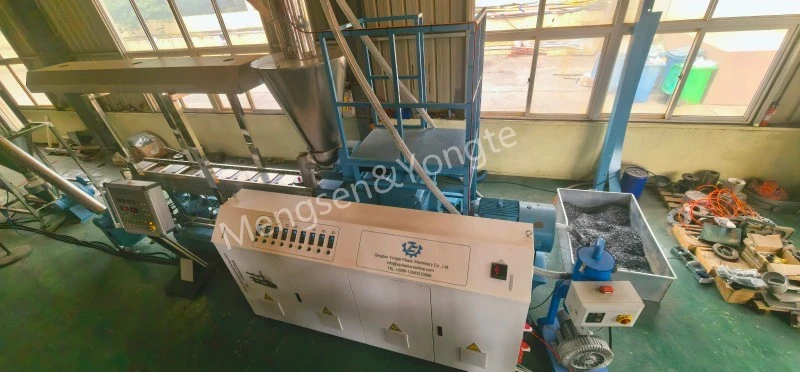
供給口からヘッドまでのシリンダー長さ(℃あたり)
|
セクタ |
ゾーン1(追加) |
ゾーン2 |
ゾーン3 |
ゾーン4~6 |
ゾーン7~8 |
ゾーン9 |
ダイヘッド |
|
設定 |
145~155℃ |
155~165℃ |
160~170℃ |
165~172℃ |
168~175℃ |
170~178℃ |
172~178℃ |
要点:
・供給部の設定を高くしすぎないでください。木粉が早期に軟化してネジ棒に付着し、ブリッジや棒絡みの原因となります。
· ゾーン 3 ~ 5 は一次混合セクションを構成し、温度が徐々に上昇します。
· ノズルヘッドをわずかに下げて、溶融せん断ゾーンの温度上昇を軽減します。
· 溶融温度は長時間にわたって 185 °C を超えてはなりません。そうしないと、木材繊維が急速に炭化し、黒い斑点が現れ、タバコのような刺激的な臭いが発生します。
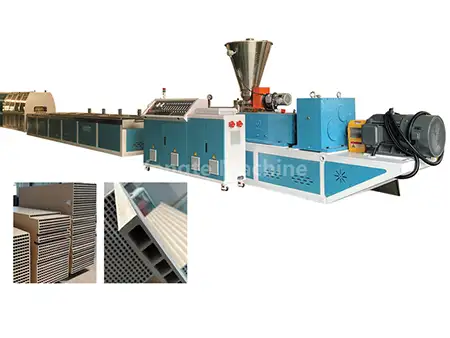
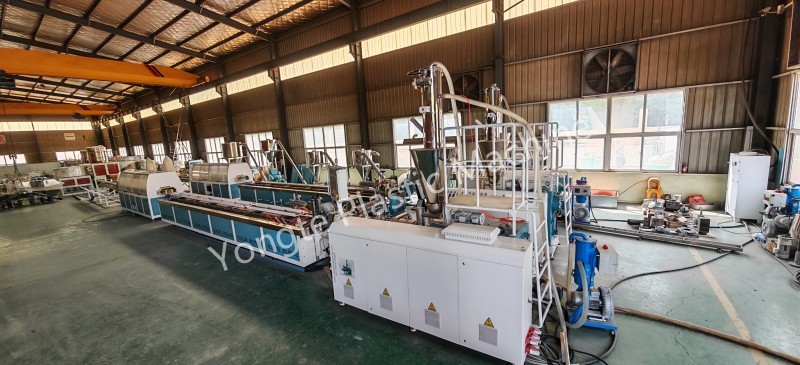
②成形機(円錐二軸SJSZまたは単軸、木質プラスチックペレットを使用したデッキ材・形材押出用)
円錐二軸押出機温度パラメータ表
|
パラメータのタイプ |
負荷部(単位:℃) |
圧縮範囲(単位:℃) |
排気部(単位:℃) |
測定範囲(単位:℃) |
ヘッド温度(単位:℃) |
金型温度(単位:℃) |
測定された溶融温度 (単位: °C) |
|
設定温度 |
140~150 |
150~162 |
158~168 |
162~172 |
165~173 |
168~175 |
170~180 |
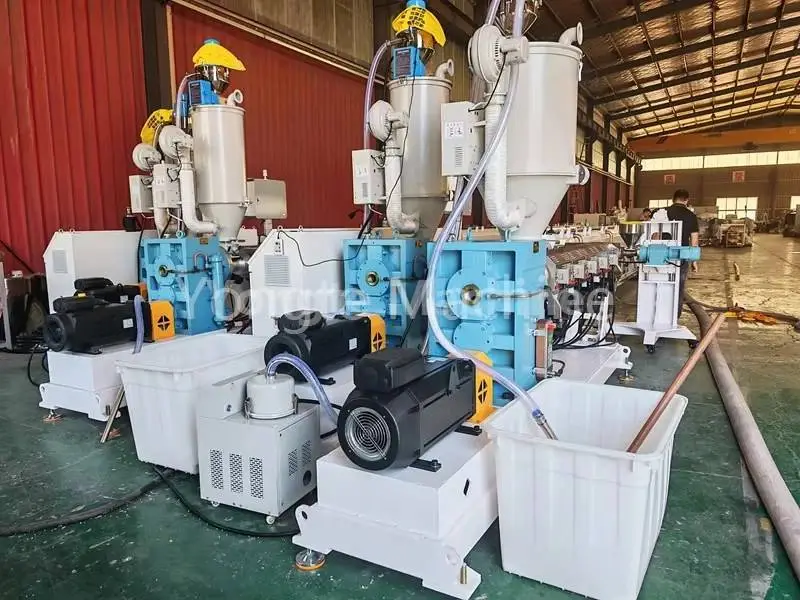
単軸押出(共押出表層・簡易プロファイル)温度パラメータ表
|
パラメータのカテゴリ |
負荷部(単位:℃) |
圧縮範囲(単位:℃) |
測定範囲(単位:℃) |
ヘッド温度(単位:℃) |
金型温度(単位:℃) |
|
設定値 |
135~145 |
148~160 |
158~168 |
162~170 |
165~172 |
✅ 温度動作原理
1. 温度設定は、溶融物の実際の温度と一致しません。溶融温度の実際の測定を行うには、溶融プローブを使用することが不可欠です。スクリューせん断による発熱により、測定された溶融温度は通常、設定温度を 5 ~ 12 °C 超えます。
2. 排気部の温度を高く設定しすぎないでください。この領域では、吸着された水蒸気と木粉内の低分子量揮発分が大量に放出されます。このゾーンの温度が高すぎると、溶融材料からガスが安定して逃げられなくなり、溶融物の発泡が容易に発生し、木粉表面の熱劣化を引き起こして炭化を引き起こす可能性があります。
3. 金型温度は、溶融材料が金型キャビティに入ったときに十分な流動性を保持することを保証するために、計量セクションの温度よりわずかに高くする必要があります。これにより、スムーズな充填と成形が促進され、不十分な流動性によって引き起こされる製品表面の孔食欠陥の形成が減少します。ただし、金型温度が高すぎると、溶融材料の表層の冷却速度が低下し、金型表面への材料の付着 (金型の固着) が発生し、材料が長時間放置された領域に材料の蓄積や焦げ跡が発生する可能性があるため、金型温度は高すぎないでください。
関連ニュース
メッセージを残してください