PE パイプ押出機に 33:1 L/D を装備する理由?
PE 水道管の製造に L/D 比 33:1 の押出機を使用する利点
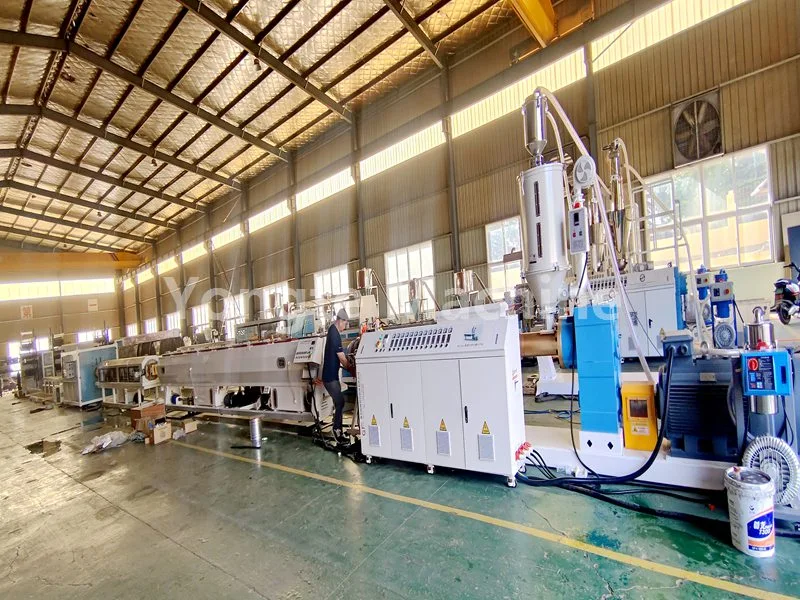
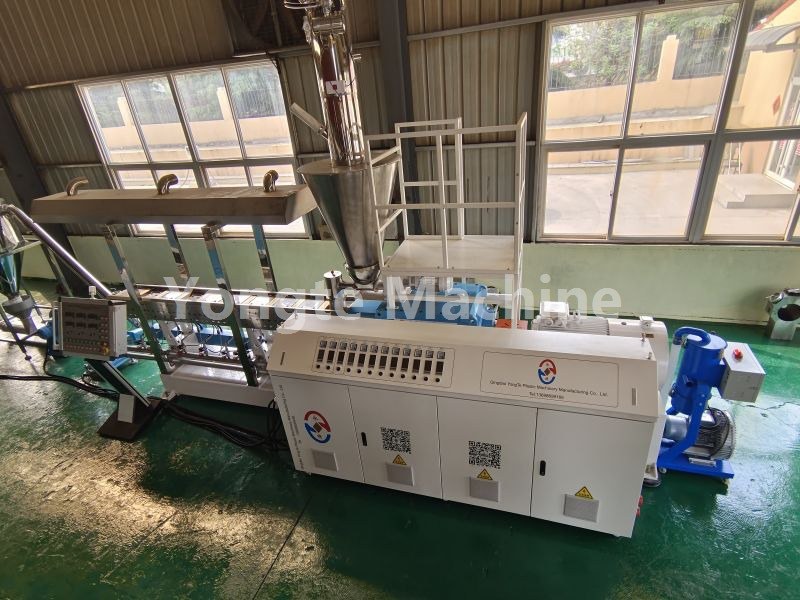
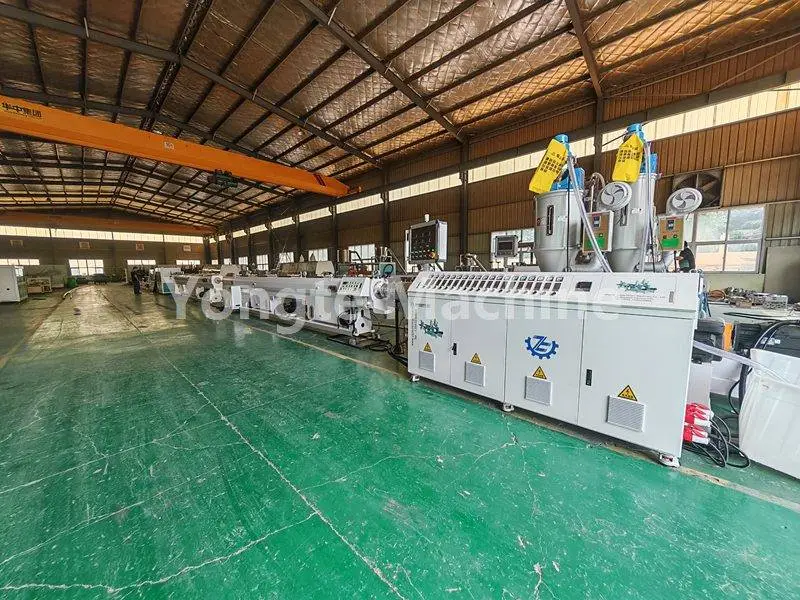
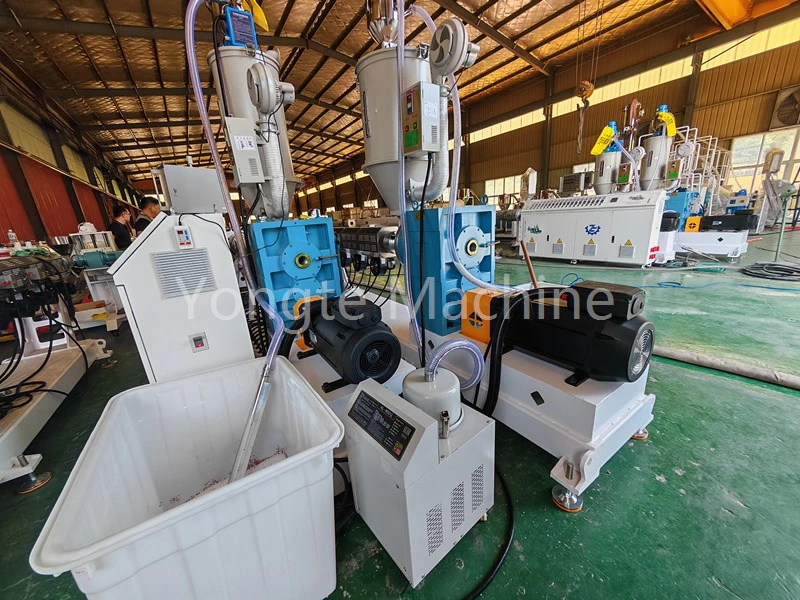
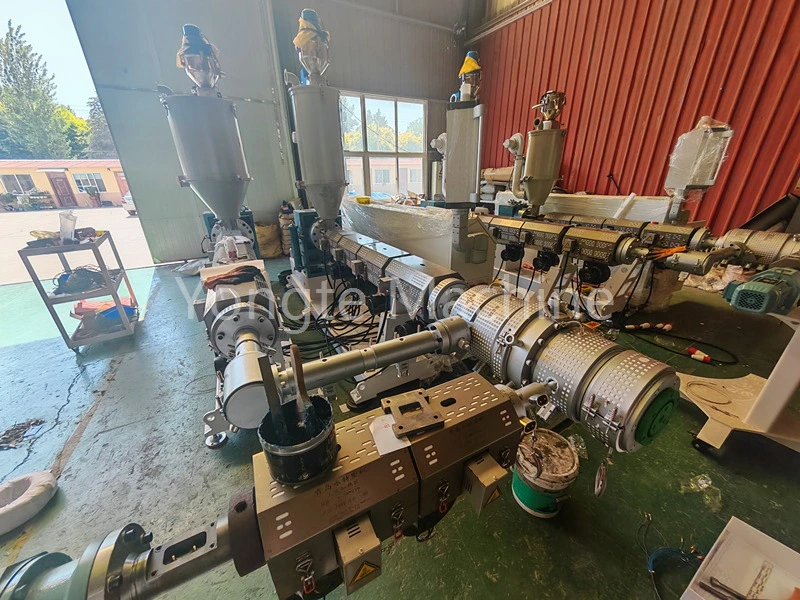
当社はPEパイプ製造装置の専門メーカーです。 PEパイプ押出プロセスの要件を満たすために、当社は、SJ65/33 16–63 mm PEパイプ装置、SJ75/33 75–160 mm PEパイプ生産ライン、SJ90/33 160–315 mm PEパイプ押出ライン、SJ120/33を含む、長さと直径の比が33:1の一連の押出機を発売しました。 300~500mmのPEパイプ製造装置。このシリーズの装置は、実際の生産用途において複数の優れた利点を実証しており、製造企業がパイプの品質を向上させ、生産効率を最適化できるようにします。
次のセクションでは、さまざまな観点から詳細な概要を説明します。
I. 可塑化と成形の利点
1. 徹底した溶解により、結晶化点や未溶解粒子の生成を最小限に抑えます。スクリューの移動距離が長くなったことで、バレル内での材料の最適な滞留時間が保証され、HDPE 粒子が徐々に溶けることが可能になりました。これにより、固体から溶融状態へのスムーズな移行が促進され、材料の局所的な未溶融が防止されます。さらに、パイプの内外面が平滑であるため、ピンホールや結晶欠陥の発生が少なく、パイプ破裂の危険性が低くなります。
2. PE 給水管の場合、カラーマスターバッチにカーボンブラックを添加し、リサイクル材料を効果的に分散させることで、耐老化性能が向上します。多くの生産ラインにはリサイクル材料も組み込まれています。 33:1 スクリューミキサーは、カーボンブラックを均一に分散させるのに十分な混合ストロークを提供し、黒点凝集体の形成を最小限に抑え、パイプの長期耐候性を保証します。さらに、リサイクル材料の使用により、優れた溶融均一性が得られます。
2. 安定した溶融圧力により、チューブの高い寸法精度が保証されます。
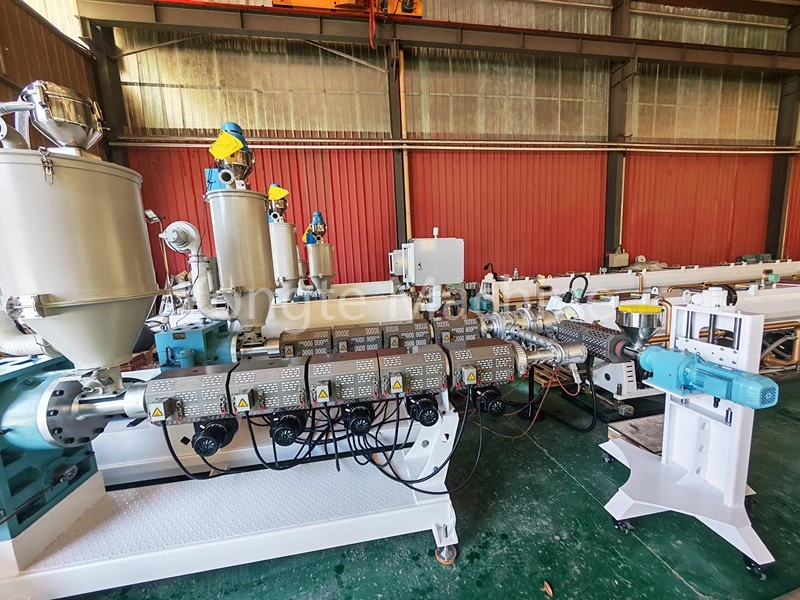
1. 計量セクションが長いため、押出脈動が減少します。長軸スクリュー押出機の計量セクションが長くなると、溶融物は計量セクション内でより完全に安定化および緩衝され、溶融圧力の変動が小さくなり、吐出流量が安定し、押出パイプの優れた寸法一貫性が実現します。
2. 均一な肉厚と制御可能な楕円率は、安定した圧力性能と相まって、パイプ製品の厳しい肉厚公差と低楕円率に直接つながります。 PE 圧力パイプは圧力に耐える配管材料です。均一な肉厚は、リングの剛性と静水圧強度の要件を確実に遵守するために重要です。これにより、最終製品検査での故障率が減少し、これらのパイプは長期にわたる継続的で安定した生産作業に理想的になります。
Ⅲ.広いプロセス範囲と強力な生産適応性
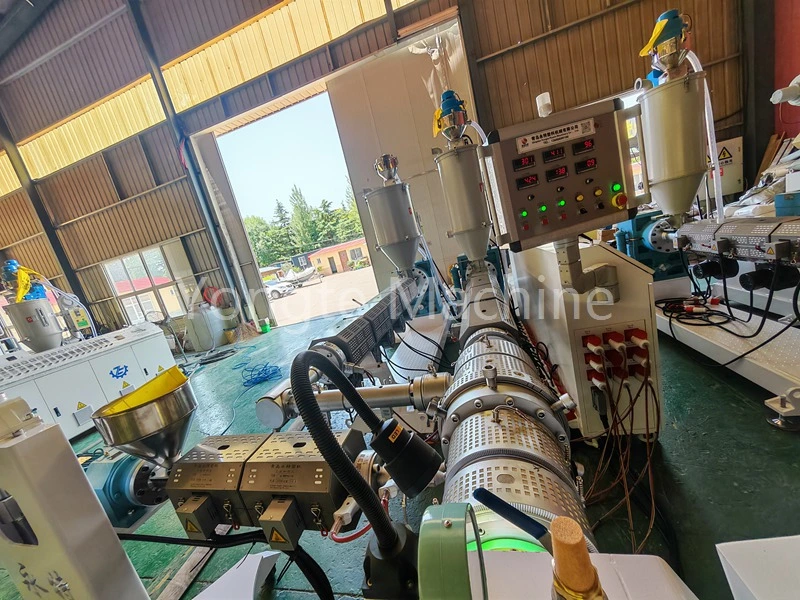
1. 生産能力を向上させる可能性がより大きくなります。 30:1 スクリューと比較して、33:1 スクリューは同じスクリュー直径でより高い押出速度と生産量の増加を可能にし、単位時間あたりの生産能力を大幅に向上させます。同時に、38:1 または 40:1 スクリューに伴う過剰なせん断応力を回避し、それにより、過剰なせん断による悪影響を軽減しながら生産量の増加を確実にします。
2. 原材料の変動に対する高い許容性: 原材料のバッチ特性やリサイクル材料の比率にわずかな変動がある場合でも、プロセスをより簡単に調整できるため、品質変動の可能性が低減され、それによって製造上のフォールトトレランスが向上します。
IV.熱劣化を軽減してPE素材の機械的特性を維持
· HDPE は過剰なせん断下での発熱に敏感です。比率が 36:1 を超える長いスクリューと比較して、スクリュー比率が 33:1 であれば、滞留時間が過度に長くなることがありません。その結果、バレル内の材料が受ける熱履歴とせん断プロファイルは適度なままとなり、せん断熱を効果的に制御できます。このアプローチにより、分子鎖の切断が防止され、パイプの引張強度と静水圧性能が低下せず、パイプの脆化、黄変、炭化粒子の発生が回避されます。
つまり、可塑化は十分ですが、PE を「加熱」することはできません。
V. 機器の全体的な費用対効果 (エンジニアリングの観点から)
・30:1に比べ製品品質の上限が高く、可塑化品質や溶融均一性の改善余地が大きいため、大径PEパイプ、高速生産ライン、屋外耐圧配管用途に適しています。
· 38/40:1 と比較して、33/1 バリアントはホストの消費電力が低く、エネルギー使用量が削減され、ネジの摩耗が少なく、メンテナンス コストが削減され、過熱による劣化に対する耐性が向上します。その結果、HDPE 圧力パイプ業界では、生産能力、製品品質、エネルギー効率のバランスを考慮して、33:1 を推奨標準仕様として広く採用しています。
まとめ
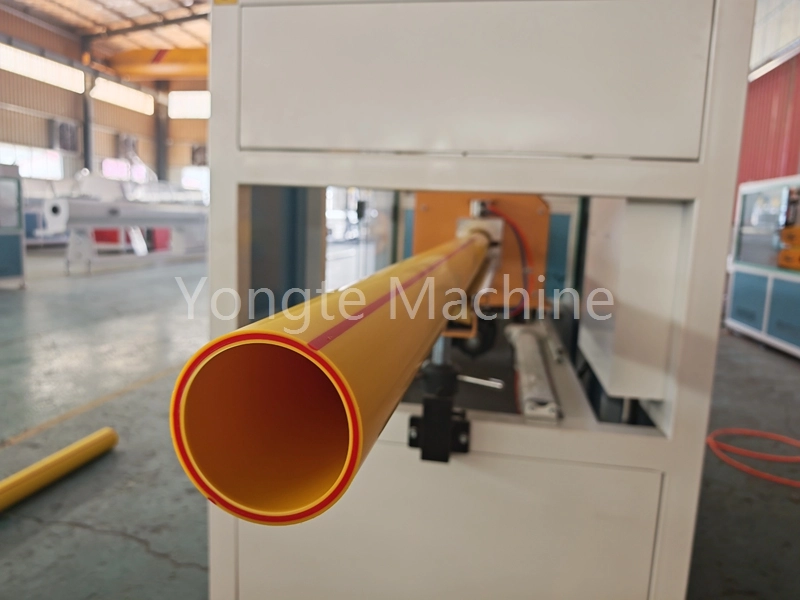
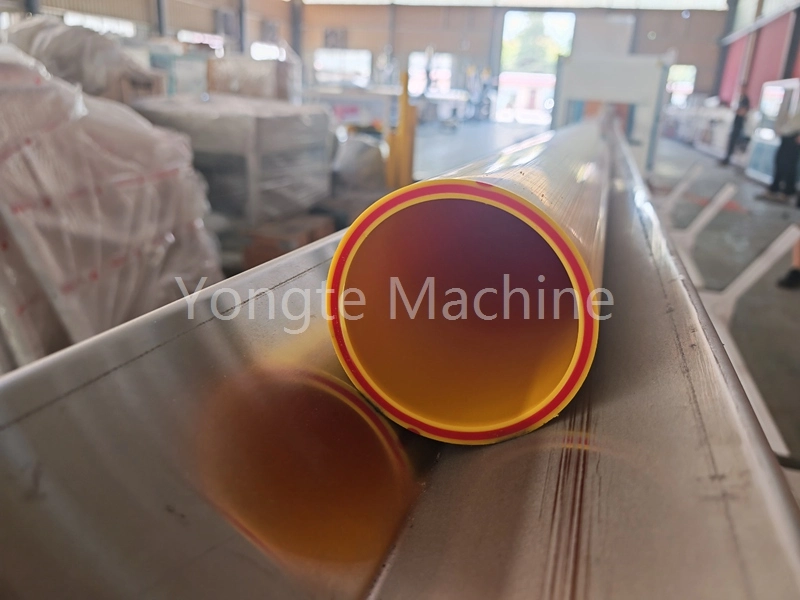
長さ対直径比 33:1 の PE パイプ押出機は、PE 給水パイプの製造用に設計されており、材料の徹底的な可塑化を保証し、溶融相内でのカーボン ブラックとリサイクル材料の均一な分散を促進し、局所的な凝集によって引き起こされる性能変動を防ぎ、安定した溶融圧力を維持し、パイプ肉厚制御の高精度を実現します。この押出機は生産能力を維持しながら、せん断熱を効果的に制御し、HDPE の劣化を防ぎ、パイプの静水圧強度と耐候性を保証します。さらに、強力なプロセス適応性を提供し、製品品質と生産コストのバランスをとることができるため、HDPE 圧力パイプ生産ラインに最適な選択肢となっています。
関連ニュース
メッセージを残してください