なぜ真空タンクとスプレータンクの両方がPEパイプ押出ラインに不可欠なのでしょうか?
PE パイプ押出ラインでは、なぜ真空水槽とスプレー水槽の両方が必要なのですか?
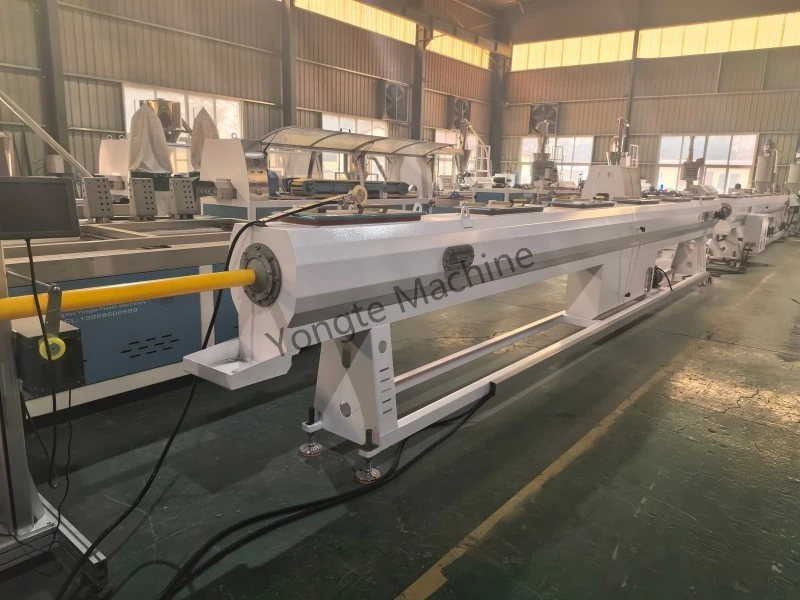
PE管押出ライン:真空水槽とスプレー水槽の役割
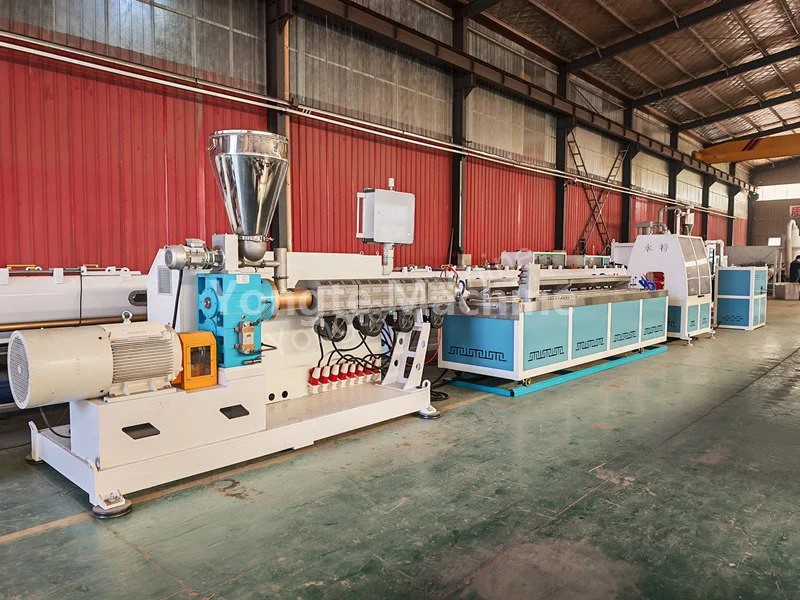
PEパイプはダイスから押し出される際、高温で溶融軟化した状態で存在し、一定の外径や真円度を欠きます。したがって、パイプの崩壊、変形、または指定された寸法公差からの逸脱を防ぐには、迅速な成形と冷却が不可欠です。真空水タンクは直径の設定と成形を実行し、スプレー水タンクは冷却プロセスを継続します。 2 つのシステムは異なる機能的役割を果たします。

1. 真空水タンク(真空定径タンク、中子成形部)
機能:フレキシブルPEパイプを「吸引」し、外径、真円度を固定し、同時に予備冷却を行います。原理: 水タンクに水が満たされ、タンク内が真空になり、タンク内が負圧になります。次に、大気圧によってパイプの外壁が直径フィッティングスリーブの内壁にしっかりと押し付けられ、溶融したPEパイプが標準の外径まで強制的に拡張され、パイプが扁平することなく真円度を維持します。
・ダイヘッドから出た直後はパイプ素材が高温で柔らかいため、この段階では、突然、大量の冷水を注ぐことは避けなければなりません。これは、内部が溶けたままの状態で表面が急速に冷却され、パイプ壁の高い内部応力、亀裂、変形を引き起こす可能性があるためです。
· 真空チャンバー内の水温は通常 30 ~ 50 °C に維持されます。温水は成形に使用され、徐々に熱が放散されます。
・真空負圧による外径ロックは、管材の寸法公差の確保と楕円化の防止に最も重要なステーションです。
· 同時に、水膜が配管を包み込み、初期冷却を提供して配管表面の固体スキン層の形成を促進します。この層は、パイプの崩壊を防ぐのに十分な剛性を与えます。
真空水槽がないと、押し出されたPEパイプは柔らかくて垂れ下がり、外径が不均一になり、過度の楕円率を示すため、国家標準の寸法を満たすことができなくなります。

2. スプレー水タンク(冷却水タンク、後部冷却部)
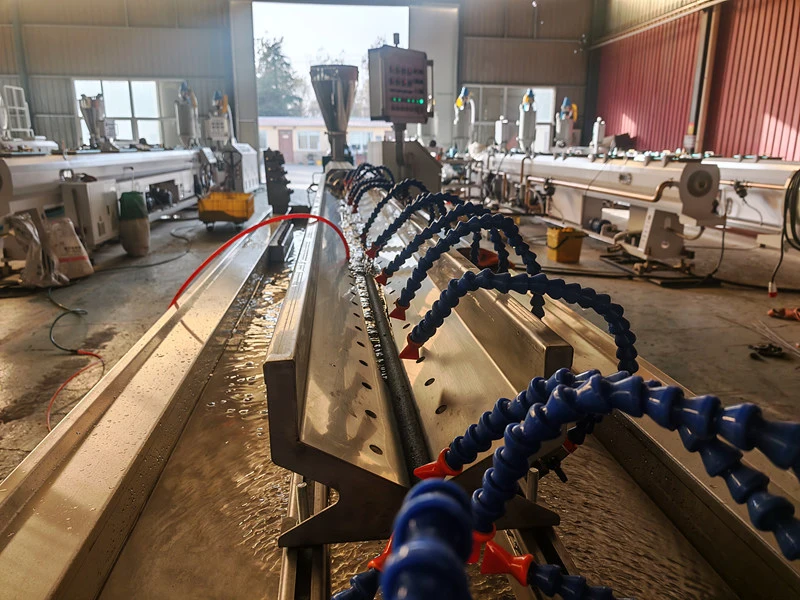
機能: 深く持続的な冷却を実現し、パイプ全体を周囲温度に近い温度にします。真空成形後、パイプの外壁はすでに固化していますが、パイプ壁の内部温度は高いままで、コア層は柔らかいままです。したがって、パイプは機械的応力下でも変形します。スプレー チャンバーは高圧の水ミストを利用してパイプの外壁にあらゆる側面から均等にスプレーし、パイプ壁の内部熱を継続的に放散します。
· より低い水温 (室温) での多段階ゾーン散布。
・一方向冷却によるパイプの曲がりを防ぐため、四方から均一にスプレーしてください。
· パイプ壁全体が完全に硬化し、パイプが引抜機に入るまで、パイプ材料全体の温度を徐々に下げます。
・噴霧冷却は浸漬冷却に比べ管壁に気泡が付着しにくく均一な冷却が得られ、配管材料の内部応力が低くなります。
真空チャンバーのみが使用され、スプレー チャンバーが存在しない場合、チューブの中心領域の温度が高くなり、引っ張り力によってチューブが伸びて変形する原因になります。切断後は反発して曲がりやすくなります。

要約する
真空タンク = 主に成形用、穏やかな冷却: 外径と真円度を確保するためにチューブに負圧が適用されます。
散布水タンク=主に冷却用、補助安定化:配管材を外部から内部まで完全に冷却し硬化させ、その後の変形を防ぎます。
したがって、これら 2 つのプロセスは、PE パイプ押出成形プロセスにおいて連続的で機能的に補完的な重要なステップです。どちらかが欠けると、要求される寸法精度や機械的性能仕様を満たす PE パイプを製造することができなくなります。したがって、どちらも生産ライン構成に不可欠なコンポーネントです。
関連ニュース
メッセージを残してください