
WPC造粒押出機運転中のスクリュー突然破損の原因
WPC造粒押出機運転中のスクリュー突然破損の原因
平行二軸ねじブロック(圧縮ブロック・輸送ブロック)運転中の突然破損の原因
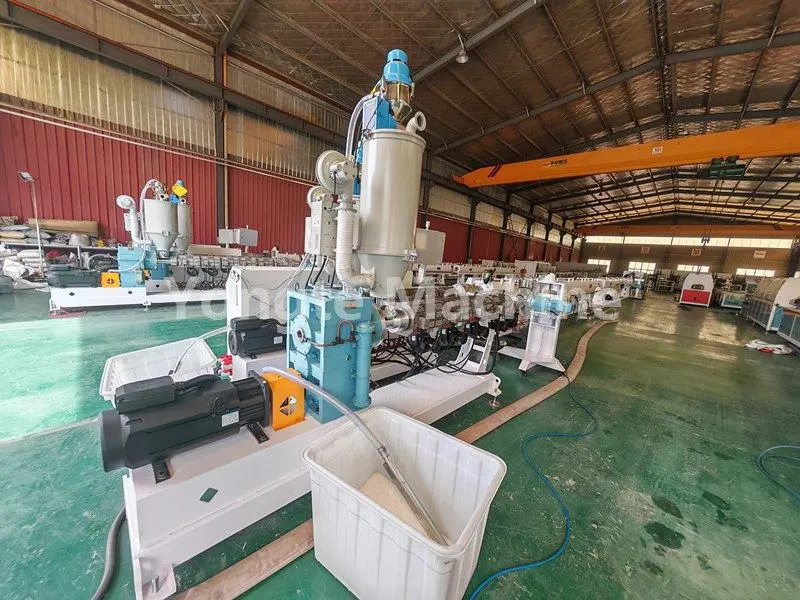
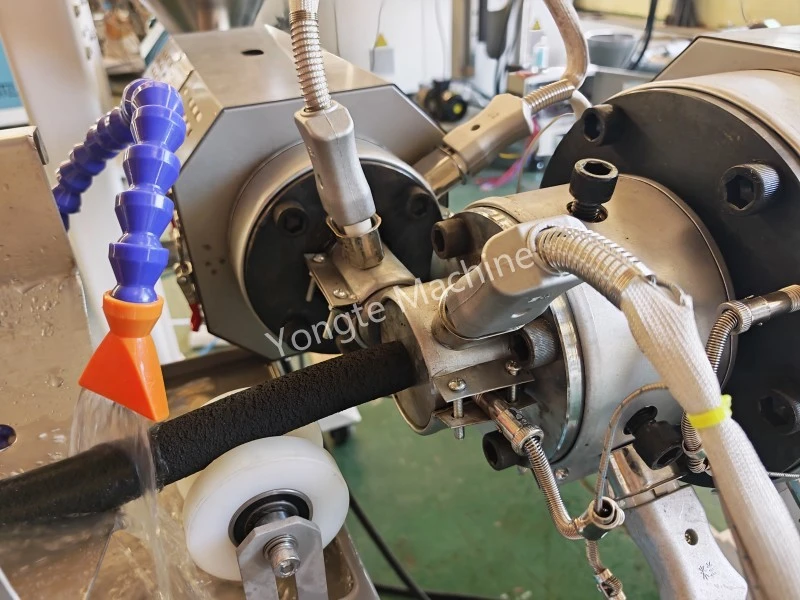
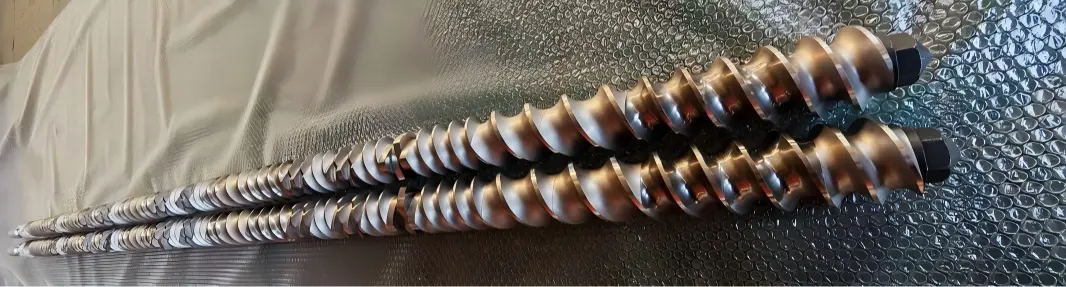
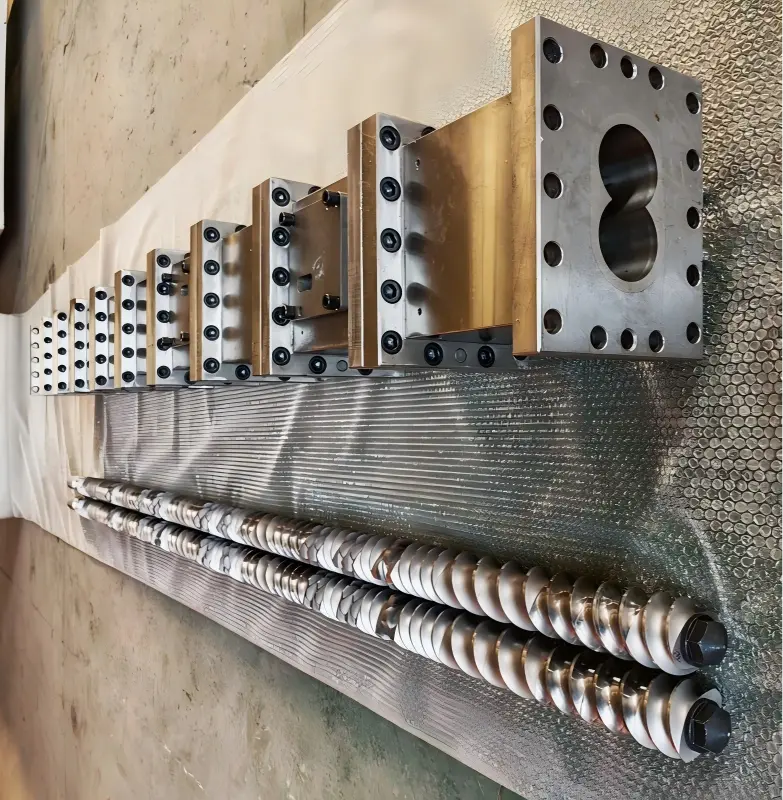
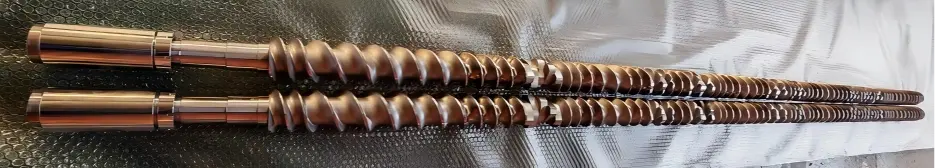
Yongte WPC 造粒押出機には、平行二軸押出機が装備されており、スクリューは中央シャフトとモジュール式ネジ付きブロックで構成されています。選択されたねじ付きブロックの材質は WR4 または WR7 で、優れた耐摩耗性と耐腐食性を備えています。したがって、これらの使用条件下でもねじは優れた耐久性を発揮します。ただし、製造中、ねじ付きブロックはせん断応力、圧縮応力、および摩擦応力の組み合わせに継続的にさらされます。これらのプロセスで何らかの異常が発生すると、ねじブロックの突然の破壊故障を誘発する可能性があり、生産ラインの停止を直接引き起こし、企業に多大なダウンタイム損失とメンテナンスコストをもたらす可能性があります。以下のセクションでは、平行二軸押出機のねじ付きブロックにおける突然の破壊破損の潜在的な原因を系統的に分析します。
WPC 造粒押出機の平行二軸ネジ部品の破壊は脆性破壊モードを表します。瞬間的な過負荷などの単一の要因によって引き起こされることはほとんどなく、むしろ材料の欠陥、応力集中、および動作時の衝撃荷重の複合的な影響によって生じます。これらの原因は、材料自体、加工および組立プロセス、製造および使用条件、設備の故障の 4 つの主要なカテゴリに分類できます。
相違点: 破壊には通常、破面が脆く、重大な塑性変形がない断片が含まれます。摩耗は徐々に薄くなるという形で現れます。ねじり破損は通常、ネジの許容トルク制限を超えることによって発生します。
1、材料および熱処理の欠陥
1. 熱処理が失敗した
窒化層が厚すぎると、脆性が高くなります。母材に十分な焼き戻しが行われておらず、残留内部応力が残っています。動作熱にさらされると、これらの応力が解放され、直接破壊につながります。
焼入れ亀裂:ブランク焼入れ工程中に微小亀裂が発生しました。これらの亀裂は工場検査では検出されませんでしたが、運転中に亀裂が伝播し、瞬間的な破壊につながりました。
2. 原材料の介在物、気孔率、または空洞: 鍛造部品または鋳造部品の内部介在物または収縮空洞は、固有の欠陥を構成します。通常の動作条件下では、これらの欠陥部位に応力が集中します。何らかの変動により、これらの欠陥が即座に破壊される可能性があります。
3. 材料の選択が間違っていた: 高フィラー (ガラス繊維、炭酸カルシウム、カーボン ブラック) 配合物が誤って通常の窒化鋼に使用されました。モリブデンを含まない高耐食性配合物を熱間加工鋼に適用したところ、基材の浸食と微小亀裂の形成が生じました。
Yongte WPC造粒押出機は高品質のスクリューとバレルを装備しているため、材料や熱処理の欠陥による損傷がありません。当社のスクリュー材料はWR4です。WR4は高性能の耐摩耗性合金材料で、主に産業機器の主要コンポーネントの製造、特に二軸押出機、混合コンポーネント、その他の分野で使用されています。また、WR4は表面窒化処理や超硬溶射処理により表面特性をさらに強化し、厚さ0.1~0.3mm、硬度HV1200~1500の耐摩耗層を形成することができ、高硬度フィラー(石英粉や金属粉など)を含む原料加工に適しています。
2、機械組立と構造応力解析
1. 過剰な軸方向予圧: ねじ付きブロックはロックナットで固定されています。予圧の設定が高すぎる場合、ねじ付きブロックは継続的に高い静圧にさらされます。加熱すると、熱膨張の影響がこの状態に重なり、内部圧縮応力が材料の破壊限界を超えます。
2 本のネジ間の軸方向の隙間は重要です。隙間が小さすぎると、ネジが熱により膨張し、ネジ付きブロックの端面が圧縮されて破損する原因になります。
2. キー溝/内穴の応力集中: 内穴キー溝の鋭いコーナーまたは過度に小さいフィレットは応力集中点を構成します。キーのはまりが強すぎると、キー溝のノッチに微小亀裂が発生し、亀裂が広がり続ける可能性があります。
3. ねじの合わせ面に凹凸がある、または異物が入っている。端面にバリ、鉄片、材料の破片がある場合があります。組み立て後、端面で局所的な点接触が発生し、動作中に局所的に高い圧力がかかり、接触点でのクラックが発生する可能性があります。
4. ネジの位置合わせが悪い(2 本のネジ間の非真円性)。カップリングまたはベアリングハウジングの摩耗。 2 本の平行なネジ間の過度の同軸度の偏差。ねじ付きブロックは周期的に交互の曲げ応力にさらされ、疲労破壊につながります。
3、プロセス稼働条件の影響(破壊を引き起こす瞬間負荷)
1. コールドスタート / 材料詰まりによるハードスタート:バレル内の材料が冷えて固まる際にスクリューが強制的に始動し、定格トルクをはるかに超える瞬間トルクが発生します。これにより、スクリューブロックが直接破損するほどの膨大な衝撃荷重が発生します。これは、現場で遭遇する最も一般的な事故シナリオです。
2. バレル内に異物が入った場合 (例: 硬い金属の物体)。ナット、ガスケット、ネジの削りくず、または金属工具がホッパーに落ち、ネジ付きブロックとバレルの間に挟まり、一時的な圧縮衝撃が発生します。
3. 局所的な過熱と熱応力の突然の変化: 局所的な温度が急激に上昇し、その後急速に低下します。この交互の熱サイクルにより、熱衝撃亀裂が誘発されます。特に窒化された部品の場合、耐熱衝撃性は劣ります。
4. 材料の過剰な充填や急激な圧力変化、送り速度の急激な増加、または排気ポートの詰まりにより、ヘッド圧力が瞬間的に急上昇し、ねじ付きブロックに大きな円周方向および軸方向の力がかかる可能性があります。
4、疲労損傷の蓄積(既存の隠れ亀裂、突然の発生)
ねじ部品は長期間にわたって交互のトルクと交互の応力にさらされ、その表面に微小亀裂が徐々に広がります。これらの損傷は肉眼では見えません。しかし、亀裂が臨界サイズに達すると、事前の警告なしに突然亀裂が広がり、「突然破壊された」ように見えます。
現場での迅速な検査方法(破断面の目視検査)
· 破面には古い亀裂と貝殻状のパターンが見られます: 疲労破壊 (瞬間的な衝撃ではなく、長期にわたる交互応力に起因する)。
・脆性粒子を有する平坦で明るい断面:熱処理による窒化層の脆性/亀裂
・破面には圧縮変形や金属傷が見られる。異物の衝突による破壊。
· 破壊は内穴キー溝位置から始まります: キー溝応力集中
対応する予防措置
1. 材料調達検査:鍛造品の非破壊検査と硬さ検査を実施します。重要な適格性報告書を検証する。窒化部品の窒化層の深さを制御して、脆い窒化層の形成を防ぎます。
2. 組み立て:軸方向の予圧を厳密に制御し、ネジの同軸度を確認します。端面を徹底的に清掃し、ステップのエッジを丸くします。
3. 操作手順: チラーを強制的に始動させないでください。ドライブを操作する前に、ブロックされた材料が溶けるまで十分に加熱されていることを確認してください。除鉄用ホッパーマグネットを設置します。
4. 日常点検:本体のトルクとヘッド圧力の変動を監視します。スラストベアリングの軸方向のずれを防ぐために定期的に検査を行ってください。
関連ニュース
メッセージを残してください